


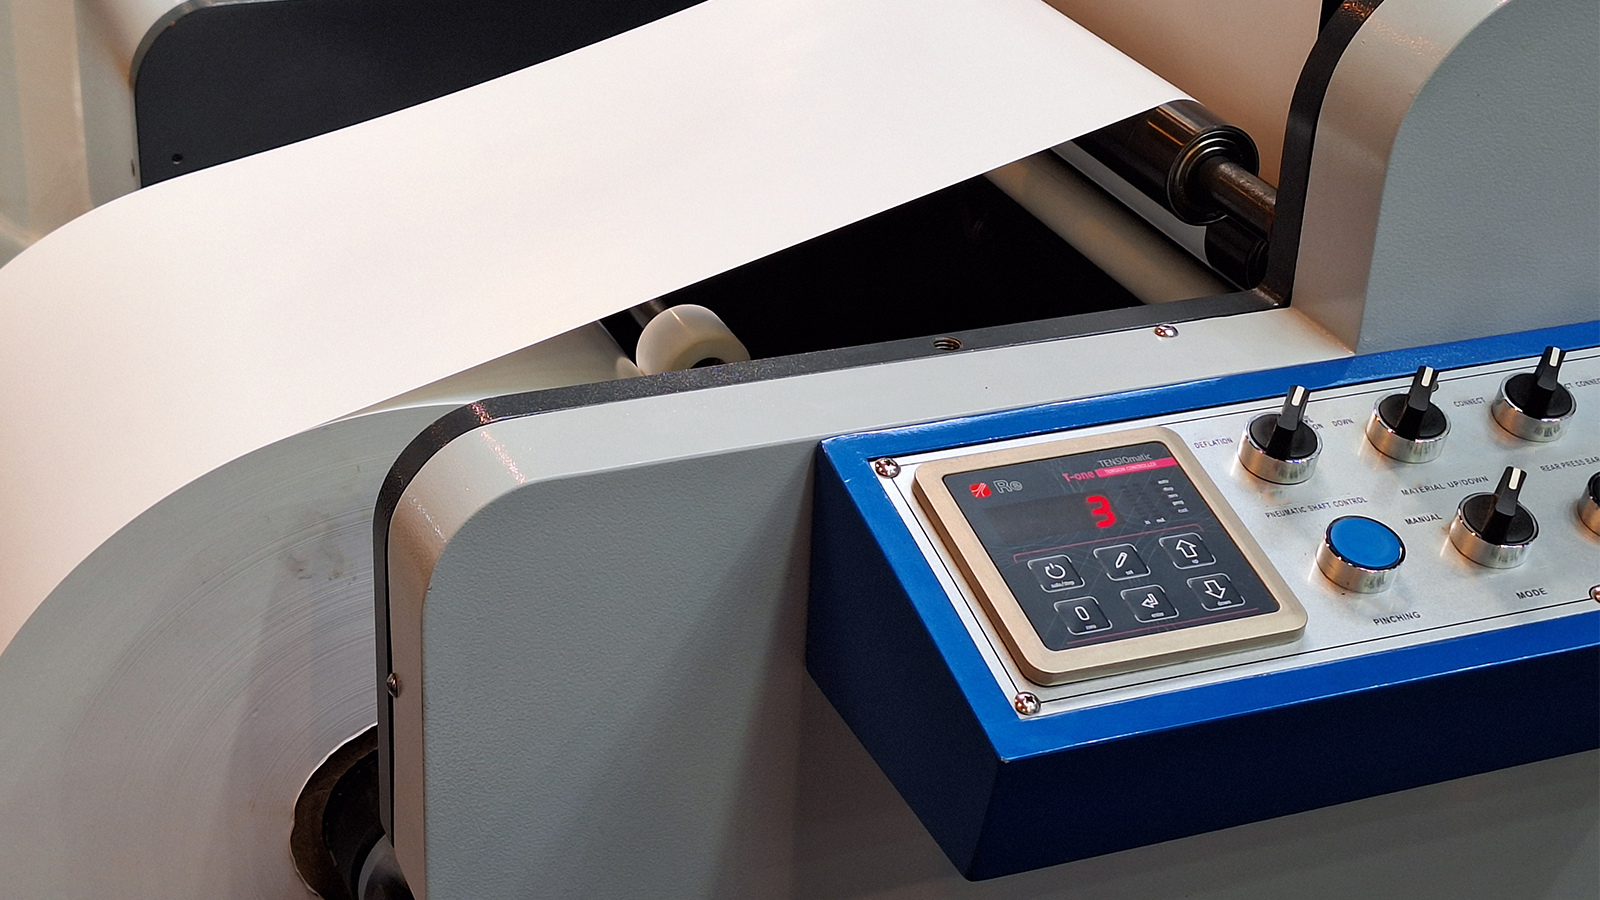
Durante un processo reel-to-reel, la tensione di materiali come carta, film plastico, tessuto, tessuto non tessuto e altri laminati tende a cambiare continuamente. La variazione del diametro della bobina, le accelerazioni e decelerazioni, la velocità di linea, le caratteristiche del materiale e le diverse sezioni della macchina possono modificare il comportamento del nastro durante la produzione.
Cosa troverai nell’articolo:
> Che cos’è un regolatore di tensione?
Il regolatore di tensione è il cervello di un sistema automatico di controllo della tensione. È un dispositivo elettronico che acquisisce informazioni provenienti dalla macchina e dal materiale, le confronta con il valore di tensione desiderato e invia un comando correttivo all’elemento che agisce fisicamente sul processo, l’attuatore.
I segnali possono provenire, per esempio, da celle di carico, ballerino, sensori di diametro della bobina, encoder o dal controllo della velocità macchina.
L’operatore imposta nel regolatore un valore di riferimento, chiamato setpoint, che rappresenta la tensione desiderata per quella specifica lavorazione. Il regolatore di tensione confronta continuamente questo valore con le condizioni reali del processo e, quando rileva una differenza, modifica il comando inviato a un freno, una frizione o un motore.
È quindi importante distinguere i due ruoli: il regolatore non genera direttamente la tensione, ma decide quanto e come intervenire; l’attuatore esegue fisicamente la correzione.
In termini semplici, uno rappresenta il cervello del sistema, l’altro la forza necessaria per applicare la regolazione.
> Come funziona un regolatore di tensione
Il funzionamento di un regolatore automatico può essere sintetizzato in quattro passaggi:
misurare → confrontare → calcolare → correggere
- Il sistema misura o determina la tensione attraverso celle di carico, ballerino o altri segnali di processo.
- Il regolatore di tensione riceve il valore rilevato e lo confronta con il setpoint impostato dall’operatore.
- Calcola la differenza, o errore, tra tensione reale e tensione desiderata.
- Invia un segnale correttivo all’attuatore, modificando la coppia frenante, la coppia motrice o la velocità.
Nei sistemi più evoluti, il regolatore utilizza un algoritmo PID – Proporzionale, Integrale, Derivativo – per compensare le variazioni in modo rapido e stabile.
La componente proporzionale (P) reagisce proporzionalmente all’errore presente: maggiore è la differenza rispetto al setpoint, maggiore sarà la correzione.
La componente integrale (I) elimina l’errore accumulato nel tempo e aiuta ad azzerare eventuali scostamenti residui per garantire che la tensione raggiunga esattamente il valore richiesto.
La componente derivativa (D) valuta invece la velocità con cui l’errore sta cambiando, contribuendo a limitare oscillazioni e variazioni improvvise.
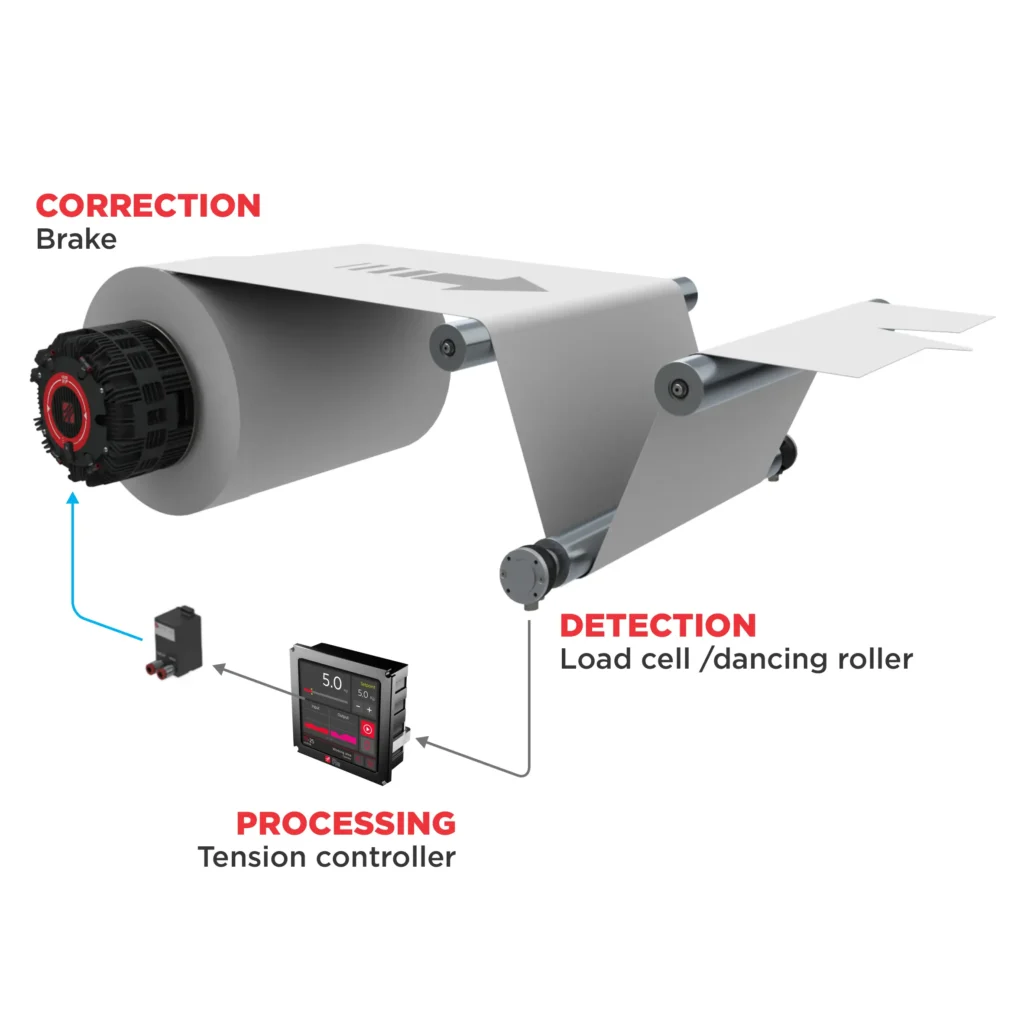
> Come viene controllata la tensione in svolgimento?
Nella zona di svolgimento, il diametro della bobina diminuisce progressivamente durante la produzione. Questo significa che, per mantenere la stessa tensione sul materiale, la coppia applicata alla bobina deve cambiare continuamente.
Se venisse mantenuta la stessa coppia mentre il diametro diminuisce, la tensione del nastro tenderebbe ad aumentare. Il materiale potrebbe quindi diventare troppo teso, provocando allungamenti, grinze, rotture o instabilità nella sezione successiva della macchina.
Coppia frenante = tensione × raggio bobina (C = F × r)
Questa relazione spiega perché la coppia necessaria per mantenere costante la tensione del nastro deve diminuire man mano che il diametro della bobina in svolgimento si riduce. Per questo il regolatore di tensione modifica in modo dinamico il comando all’attuatore mentre la bobina si riduce.
Una configurazione tipica può essere:
celle di carico/ballerino → regolatore di tensione → freno o motore
Il vantaggio di un sistema automatico è proprio quello di adattarsi continuamente alle variazioni della bobina senza richiedere correzioni manuali dell’operatore.
> Come viene controllata la tensione all’interno della linea?
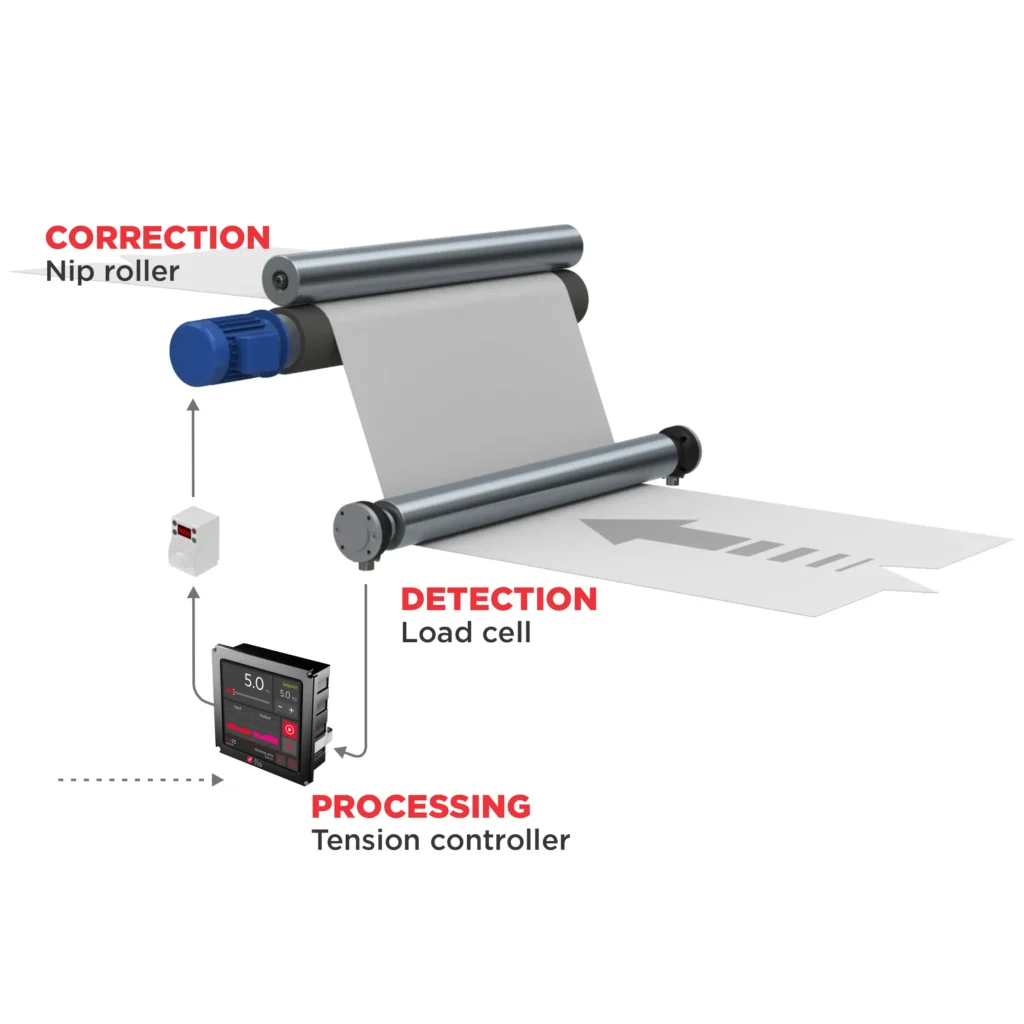
Tra svolgitore e riavvolgitore possono essere presenti diverse zone di tensione indipendenti.
Rulli motorizzati, traini, motori e sistemi a ballerino possono infatti separare una macchina in più sezioni, ognuna con esigenze specifiche.
In queste zone la tensione influenza direttamente la stabilità del materiale durante la stampa, laminazione, taglio, accoppiamento o altri processi.
Una tensione eccessiva può provocare allungamenti, deformazioni o grinze. Al contrario, una tensione troppo bassa può rendere il materiale instabile, provocando flutter, spostamenti laterali o difficoltà nel mantenerne il percorso.
Il sistema di controllo deve quindi coordinare le diverse sezioni della macchina e mantenere la tensione richiesta tra un punto di trazione e quello successivo.
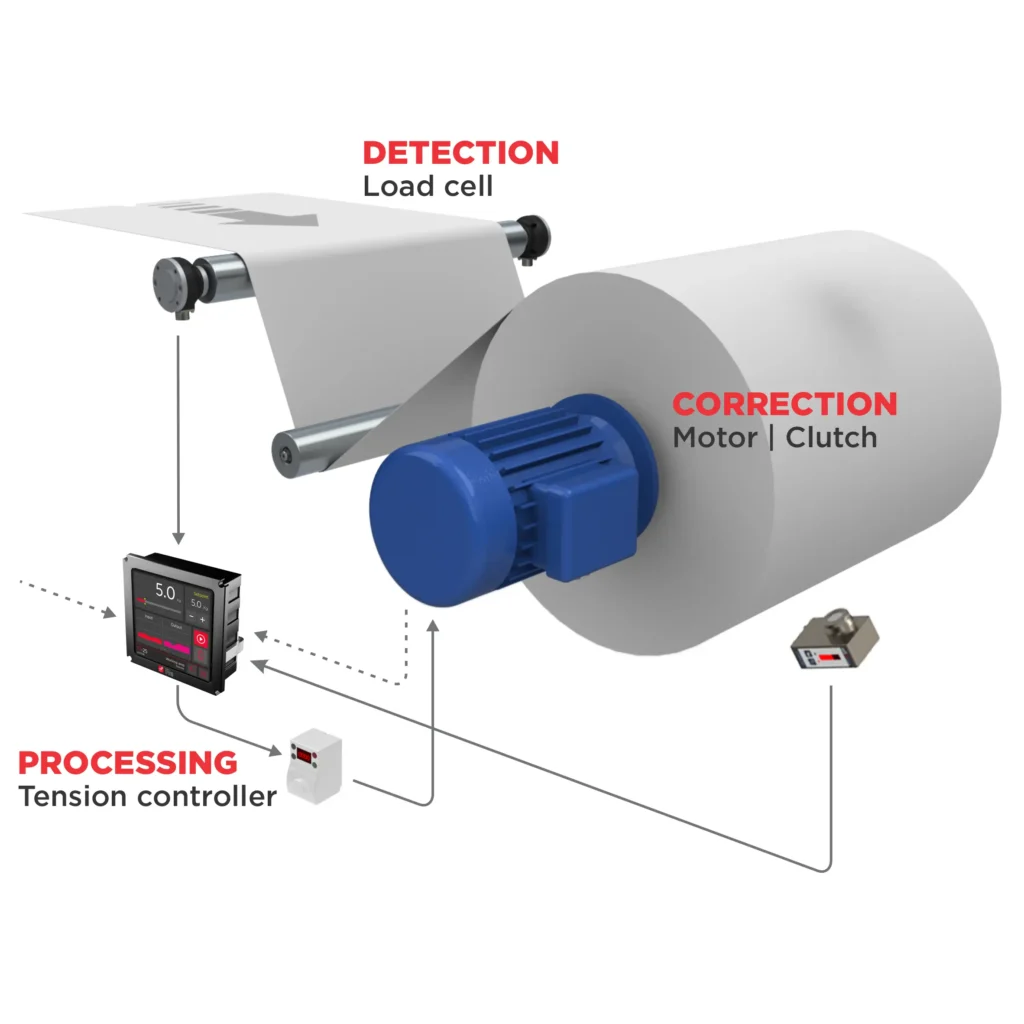
> Come viene controllata la tensione in riavvolgimento?
Nel riavvolgimento avviene il fenomeno opposto rispetto allo svolgimento: il diametro della bobina aumenta progressivamente. Anche in questo caso, quindi, la coppia richiesta deve essere continuamente adattata.
Il regolatore di tensione riceve i segnali di feedback dal processo e regola tipicamente una frizione o un motore in modo da mantenere la tensione desiderata durante la formazione della bobina finale.
L’obiettivo non è soltanto mantenere stabile il nastro, ma anche ottenere una bobina con caratteristiche meccaniche corrette.
Una tensione eccessiva può comprimere troppo gli strati già avvolti, provocando deformazioni, schiacciamento dell’anima o una bobina eccessivamente dura. Al contrario, una tensione troppo bassa può generare un avvolgimento poco compatto e favorire difetti come bobine telescopiche, in cui gli strati della bobina tendono a spostarsi lateralmente.
In alcune applicazioni viene quindi utilizzato il taper tension control, che riduce progressivamente il setpoint di tensione all’aumentare del diametro della bobina. Questa strategia permette di limitare la pressione interna sugli strati già avvolti, mantenendo una bobina stabile.
> Componenti principali di un sistema automatico di controllo di tensione
Prima di analizzare i componenti, è utile distinguere due logiche di regolazione.
Closed-loop tension control: il sistema utilizza un feedback continuo, per esempio da celle di carico o dalla posizione di un ballerino, per correggere il processo in tempo reale.
Open-loop tension control: la regolazione viene calcolata utilizzando parametri indiretti, come il diametro della bobina, senza misurare direttamente la tensione del nastro.
In entrambi i casi, un sistema automatico può essere suddiviso in tre funzioni principali:
Misurazione e feedback
Il sistema deve conoscere le condizioni reali del processo attraverso:
- celle di carico;
- ballerini;
- sensori di diametro;
- encoder e velocità macchina.
Regolazione
Il regolatore di tensione acquisisce questi segnali, li confronta con il setpoint e calcola la correzione necessaria.
Attuazione
La regolazione viene applicata attraverso:
La precisione del controllo dipende quindi dalla capacità di tutti questi elementi di lavorare insieme rapidamente e in modo coerente.
> Perché utilizzare un regolatore automatico di tensione?
Trasformare la tensione da una variabile gestita dall’operatore a un parametro controllato automaticamente porta numerosi vantaggi. Un regolatore di tensione permette di ottenere:
- tensione più stabile e lineare;
- riduzione di picchi e cadute improvvise;
- maggiore ripetibilità del processo;
- minore necessità di interventi manuali;
- riduzione degli scarti;
- maggiore qualità del prodotto finito;
- possibilità di lavorare a velocità più elevate;
Il compito di un regolatore di tensione è trasformare la tensione da una variabile dipendente dall’operatore a un parametro di processo controllato e ripetibile.
Il concetto fondamentale è semplice: più il comportamento del materiale diventa prevedibile e ripetibile, più l’intera linea può lavorare vicino alle proprie prestazioni ottimali.
> Le soluzioni Re per il controllo di tensione
Re sviluppa soluzioni complete per il controllo automatico della tensione nelle linee di converting, integrando regolatori di tensione, celle di carico, freni pneumatici ed elettromagnetici e altri componenti necessari per gestire svolgimento, processo e riavvolgimento.
- celle di carico per diverse configurazioni macchina e diversi campi di forza.
- regolatori di tensione sia per il controllo della coppia su svolgitori e avvolgitori che per il controllo della velocità di linea.
- freni pneumatici ed elettromagnetici adatti a differenti coppie e applicazioni.
La corretta combinazione tra misurazione, regolazione e attuazione permette di adattare il sistema alle caratteristiche del materiale, alla configurazione della macchina e agli obiettivi produttivi.
F.A.Q.
Un regolatore di tensione confronta continuamente il valore di tensione reale con il setpoint impostato e invia un segnale di correzione a freni, frizioni o motori per mantenere la tensione desiderata.
Utilizza un feedback continuo proveniente da celle di carico, ballerini o altri segnali di processo. Quando rileva una differenza rispetto al setpoint, modifica automaticamente il comando all’attuatore.
In svolgimento il diametro della bobina diminuisce, mentre in riavvolgimento aumenta. La coppia richiesta deve quindi essere regolata continuamente e secondo logiche differenti per mantenere la tensione corretta.
Può controllare freni pneumatici o elettromagnetici, frizioni e motori, a seconda della configurazione della macchina.
Nei sistemi a loop chiuso, la tensione può essere misurata direttamente tramite celle di carico oppure controllata indirettamente attraverso la posizione di un ballerino. Nei sistemi open-loop, invece, la regolazione può essere calcolata utilizzando parametri come il diametro della bobina.